Umidade no Ar Comprimido: Como o Ponto de Orvalho Afeta a Qualidade do Processo?
Polaris Análises · 27 de agosto de 2026
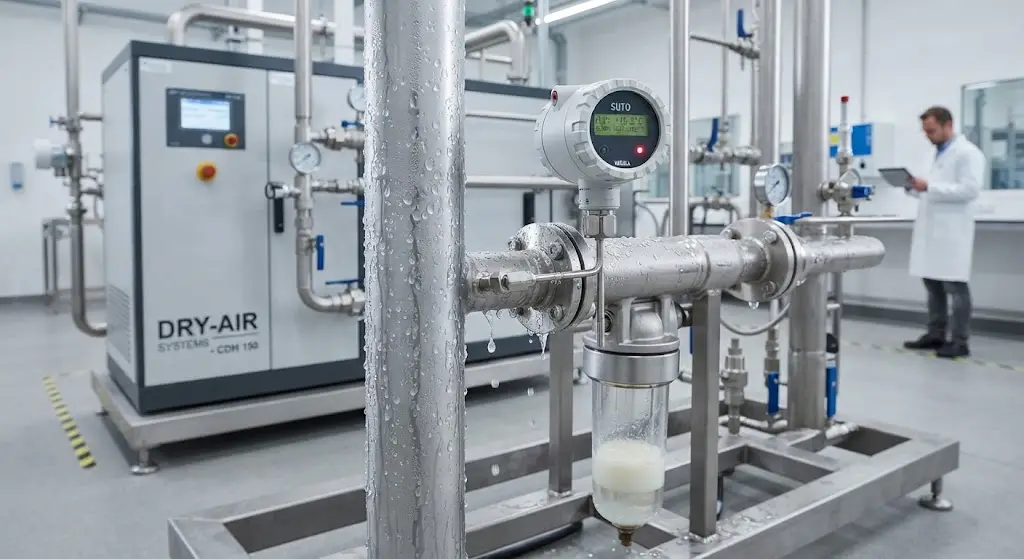
Nas cadeias produtivas modernas e nos centros de pesquisa aplicada, o ar comprimido é frequentemente categorizado como a "quarta utilidade" da indústria, figurando ao lado da água, da eletricidade e do gás natural. No entanto, ao contrário das outras utilidades que passam por exigentes especificações comerciais antes de entrarem em uma instalação, o ar comprimido é captado diretamente do ambiente e processado localmente. Esse ar atmosférico traz consigo uma quantidade significativa de vapor de água, além de micropartículas e vapores de óleo. Quando o ar é comprimido, a densidade dessas impurezas e da umidade aumenta drasticamente, transformando um elemento aparentemente inofensivo em um agente destrutivo para linhas de produção, equipamentos pneumáticos e processos analíticos delicados.
A presença de água no estado líquido ou de vapor condensável em sistemas pneumáticos compromete a reprodutibilidade de ensaios laboratoriais, contamina lotes farmacêuticos e alimentícios e causa corrosão severa em tubulações e atuadores. A variável central para monitorar, prever e controlar a presença de umidade em fluidos gasosos é o ponto de orvalho (dew point). Essa métrica termodinâmica determina a temperatura na qual o vapor de água presente em um gás passa para o estado líquido sob uma determinada pressão. Quanto menor a temperatura do ponto de orvalho, mais seco está o ar e menor é o risco de condensações indesejadas ao longo da rede de distribuição.
Compreender e gerenciar o ponto de orvalho vai além da manutenção preventiva de compressores e secadores. Trata-se de uma exigência de garantia da qualidade (Quality Assurance) e de conformidade regulatória em setores altamente controlados, como as indústrias de biotecnologia, dispositivos médicos, semicondutores e metrologia. A oscilação não detectada da umidade pode introduzir viés em medições analíticas, degradar princípios ativos sensíveis à hidrólise e promover o crescimento de biofilmes microbianos em tubulações.
Este artigo aborda os fundamentos teóricos que regem o comportamento do vapor de água em gases comprimidos, a evolução histórica das tecnologias de secagem, o impacto direto do ponto de orvalho em processos sensíveis e as metodologias de medição e monitoramento contínuo utilizadas para assegurar a integridade operacional e a conformidade técnica.
Fundamentos Teóricos e Evolução Normativa
A Física do Ar Úmido e da Condensação
O ar atmosférico é uma mistura gasosa composta primariamente por nitrogênio (aproximadamente 78%) e oxigênio (21%), além de gases nobres e uma fração variável de vapor de água (0 a 4% em volume). A capacidade do ar de reter água na forma de vapor é dependente da temperatura e regida pelas leis da termodinâmica, em especial pelas equações de estado dos gases reais e pela Lei de Dalton das pressões parciais.
De acordo com a Lei de Dalton, a pressão total de uma mistura gasosa é igual à soma das pressões parciais dos gases componentes. Quando o ar é comprimido — por exemplo, a uma razão de pressão de 8:1 (elevação da pressão relativa para 7 bar) —, o volume do gás diminui proporcionalmente.
Distinção Crítica: Ponto de Orvalho Atmosférico vs. Sob Pressão
Uma distinção metrológica fundamental na engenharia de processos é a diferença entre o Ponto de Orvalho Atmosférico ($PO_{\text{atm}}$) e o Ponto de Orvalho Sob Pressão ($PDP$ - Pressure Dew Point).
- Ponto de Orvalho Atmosférico ($PO_{\text{atm}}$): A temperatura na qual a condensação ocorre quando o gás está expandido à pressão atmosférica padrão (1,013 bar abs).
- Ponto de Orvalho Sob Pressão ($PDP$): A temperatura na qual o vapor de água condensa no ar sob a pressão operacional do sistema (ex.: 7 bar ou 10 bar).
A expansão de um gás comprimido reduz sua pressão parcial de vapor, o que diminui a temperatura do ponto de orvalho. Por exemplo, um ar comprimido operando a 7 bar relativos com um $PDP$ de +3 °C apresentará um $PO_{\text{atm}}$ de aproximadamente -21 °C se for expandido para a atmosfera. A conversão precisa entre essas variáveis exige o uso de tabelas psicrométricas ou cálculos baseados na Equação de Antoine ajustada para pressões elevadas, uma vez que o comportamento do gás se afasta da idealidade em altas pressões.
Panorama Histórico e a Norma ISO 8573
Historicamente, a presença de umidade nas linhas de ar comprimido era tratada como um problema meramente mecânico. Nas primeiras décadas da Segunda Revolução Industrial, a remoção da água limitava-se ao uso de purga mecânica e vasos de separação por gravidade após o resfriador intermediário dos compressores.
Com o advento da automação pneumática complexa nos anos 1950 e o avanço da indústria de microeletrônica e farmacêutica nas décadas de 1970 e 1980, a tolerância à água em sistemas gasosos reduziu-se drasticamente. Tornou-se imperativo desenvolver tecnologias de remoção de umidade baseadas em refrigeração mecânica e adsorção química, bem como estabelecer um arcabouço normativo internacional para padronizar as classes de pureza do ar.
A norma internacional ISO 8573-1 (Compressed air - Part 1: Contaminants and purity classes) tornou-se a referência global para a especificação do ar comprimido. Ela categoriza os contaminantes em três grupos principais: partículas sólidas, água e óleo. No que tange à umidade, a ISO 8573-1 define classes de qualidade baseadas diretamente no Ponto de Orvalho Sob Pressão ($PDP$):
Classe de Qualidade (ISO 8573-1:2010) | Ponto de Orvalho Sob Pressão (PDP) em °C | Concentração de Água Líquida (Cw) em g/m3 |
Classe 0 | Conforme especificado pelo usuário (mais rigoroso que Classe 1) | N/A |
Classe 1 | $\le -70$ | N/A |
Classe 2 | $\le -40$ | N/A |
Classe 3 | $\le -20$ | N/A |
Classe 4 | $\le +3$ | N/A |
Classe 5 | $\le +7$ | N/A |
Classe 6 | $\le +10$ | N/A |
Classe 7 | N/A | $C_w \le 0,5$ |
Classe 8 | N/A | $0,5 < C_w \le 5$ |
Classe 9 | N/A | $5 < C_w \le 10$ |
Impactos do Ponto de Orvalho nos Processos Industriais e de Pesquisa
A falha no controle do ponto de orvalho causa efeitos deletérios que variam desde perdas financeiras na manutenção de máquinas até o comprometimento da esterilidade e segurança em medicamentos.
Integridade Operacional e Danos Mecânicos
Em sistemas de automação e robótica pneumática, a água condensada lava a graxa sintética de lubrificação interna de cilindros e válvulas direcionais. Isso causa atrito metal-metal, desgaste prematuro dos vedantes de elastômero e travamento de componentes.
Além disso, a presença de água em tubulações de aço carbono acelera o processo de oxidação. As partículas de ferrugem (rust flakes) destacam-se das paredes internas da tubulação e são transportadas pelo fluxo de ar em alta velocidade, atuando como abrasivos em atuadores de precisão e entupindo micro-orifícios de bicos injetores e posicionadores.
Quer fazer essa análise?
Monte seu orçamento para “Umidade no Ar Comprimido: Como o Ponto de Orvalho Afeta a Qualidade do Processo?” e veja o preço na hora.
Ameaça Microbiológica nas Indústrias Farmacêutica, Alimentícia e de Cosméticos
A água em estado líquido é o requisito fundamental para o desenvolvimento de microrganismos. Em redes de ar comprimido onde o ponto de orvalho não é mantido abaixo dos níveis críticos, a combinação de umidade, traços de carbono oriundos do óleo do compressor e temperaturas operacionais de 20 °C a 30 °C cria um ambiente ideal para o crescimento de bactérias heterotróficas, leveduras e fungos filamentosos.
Em processos farmacêuticos onde o ar comprimido entra em contato direto com o produto (por exemplo, na secagem de leitos fluidizados, na depuração de frascos ou no sopro de embalagens primárias de colírios e injetáveis), a proliferação bacteriana no interior da rede pode levar ao não cumprimento das Boas Práticas de Fabricação (cGMP). Micro-organismos como Pseudomonas aeruginosa e Bacillus subtilis podem formar biofilmes no interior das tubulações. Os biofilmes liberam continuamente pirogênios e endotoxinas para o fluxo de ar, resultando na contaminação e perda de lotes fabris.
As diretrizes da International Society for Pharmaceutical Engineering (ISPE) e as orientações da European Industrial Gases Association (EIGA) recomendam que o ar comprimido em contato direto com produtos farmacêuticos secos ou estéreis possua um $PDP$ de, no mínimo, -40 °C (Classe 2 da ISO 8573-1). Essa especificação garante que a umidade relativa do ar sob pressão permaneça bem abaixo de 0,5%, nível em que nenhuma atividade de água ($a_w$) viável para o crescimento microbiano pode ser sustentada.
Aplicações Analíticas e Laboratoriais
Nos laboratórios de pesquisa, o ar comprimido seco é utilizado como gás de purga, gás de combustão e fluido de transporte. A oscilação no ponto de orvalho introduz instabilidades nos seguintes sistemas:
- Espectrometria de Absorção no Infravermelho com Transformada de Fourier (FTIR): O vapor de água possui bandas de absorção intensas e complexas no infravermelho médio (região de $4000 \text{ cm}^{-1}$ a $400 \text{ cm}^{-1}$). Se o invólucro óptico do equipamento for purgado com ar comprimido que apresente variações no ponto de orvalho, o espectro da amostra apresentará ruídos e picos de interferência da água, mascarando os estiramentos das ligações $O-H$ e $N-H$ das amostras analíticas.
- Cromatografia Gasosa (GC-FID / GC-MS): Quando o ar sintético ou o ar comprimido purificado é utilizado como gás comburente no Detector de Ionização de Chama (FID), variações de umidade alteram a resposta do detector e modificam a linha de base, elevando o limite de detecção de compostos orgânicos voláteis.
- Sistemas de Secagem e Liofilização: Em plantas piloto laboratoriais, o uso de ar com alto teor de umidade para a quebra de vácuo em liofilizadores pode reidratar materiais higroscópicos, invalidando os testes de estabilidade acelerada.
Tecnologias para Remoção de Umidade e Controle do Ponto de Orvalho
A seleção da tecnologia para o tratamento do ar comprimido depende da classe de qualidade exigida pelo processo final. As duas abordagens mais difundidas na engenharia de processos são a secagem por refrigeração e a secagem por adsorção.
Secadores por Refrigeração
Os secadores por refrigeração operam resfriando o ar comprimido através de um circuito frigorífico fechado. O ar quente e úmido entra em um trocador de calor ar-ar para pré-resfriamento e, em seguida, passa por um trocador ar-refrigerante, onde sua temperatura é reduzida para aproximadamente +3 °C.
Ao atingir essa temperatura, o vapor de água presente no gás condensa-se e é coletado e expelido por um purgador automático. O ar seco é então reaquecido antes de entrar na rede de distribuição para evitar a condensação externa nas tubulações.
O limite físico dessa tecnologia é a temperatura de congelamento da água. Operar abaixo de 0 °C causaria o congelamento do condensado nas placas do trocador de calor, bloqueando o fluxo de ar. Portanto, secadores por refrigeração são adequados para atingir, no máximo, a Classe 4 da ISO 8573-1 ($PDP \le +3\text{ °C}$).
Secadores por Adsorção (Dessecantes)
Para processos que demandam pontos de orvalho negativos ($PDP$ de -40 °C a -70 °C), são empregados secadores por adsorção. Essa tecnologia baseia-se na retenção física de moléculas de água na superfície de um material poroso através de forças de van der Waals.
Os materiais mais utilizados são:
- Alumina Ativada ($\text{Al}_2\text{O}_3$): Apresenta alta capacidade de retenção de água e boa resistência mecânica ao esmagamento. Adequada para atingir $PDP$ de -40 °C.
- Peneiras Moleculares (Zeólitas Sintéticas): Aluminossilicatos cristalinos com poros de dimensões uniformes (ex.: $4\text{ Å}$). Possuem alta afinidade por água mesmo em baixas pressões parciais, permitindo atingir $PDP$ de -70 °C (Classe 1).
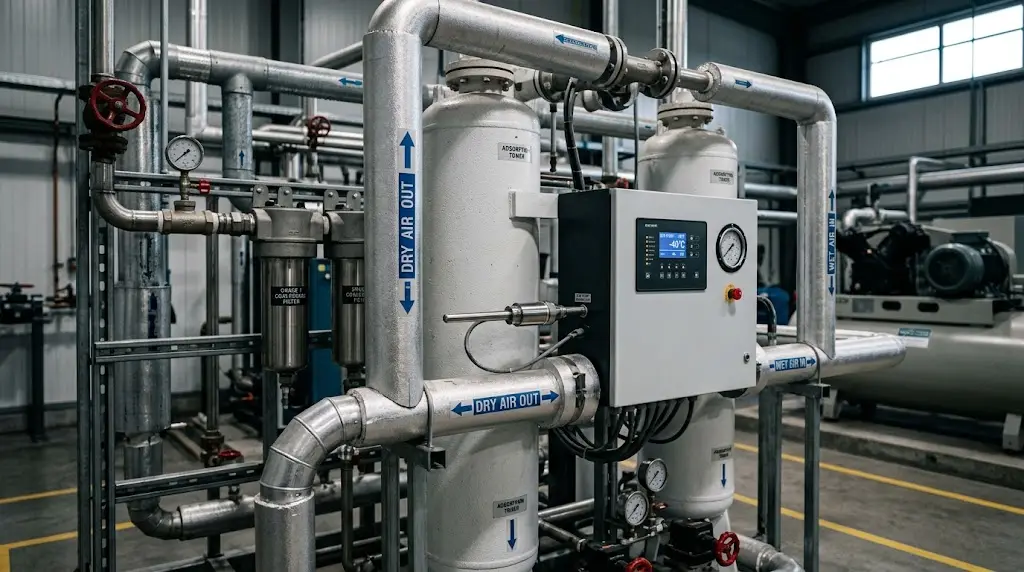
Os secadores dessecantes são construídos com duas torres paralelas operando de forma alternada: enquanto uma torre está no ciclo de adsorção (secando o ar do processo), a outra está no ciclo de regeneração (dessorvendo a água acumulada no leito). A regeneração pode ser realizada a frio (com purga de uma fração do próprio ar seco expandido) ou a quente (utilizando aquecedores elétricos ou sopradores de ar térmico para dessorver a umidade).
Metodologias de Análise e Monitoramento Metrológico do Ponto de Orvalho
O controle eficiente do ponto de orvalho exige a implementação de métodos de medição precisos, com calibração rastreável aos padrões internacionais mantidos por institutos de metrologia, como o National Institute of Standards and Technology (NIST) nos Estados Unidos e o Physikalisch-Technische Bundesanstalt (PTB) na Alemanha.
Medição Primária: Higrômetros de Espelho Resfriado (Chilled Mirror)
O higrômetro de espelho resfriado é considerado o método de medição fundamental e a referência metrológica primária para a determinação do ponto de orvalho.
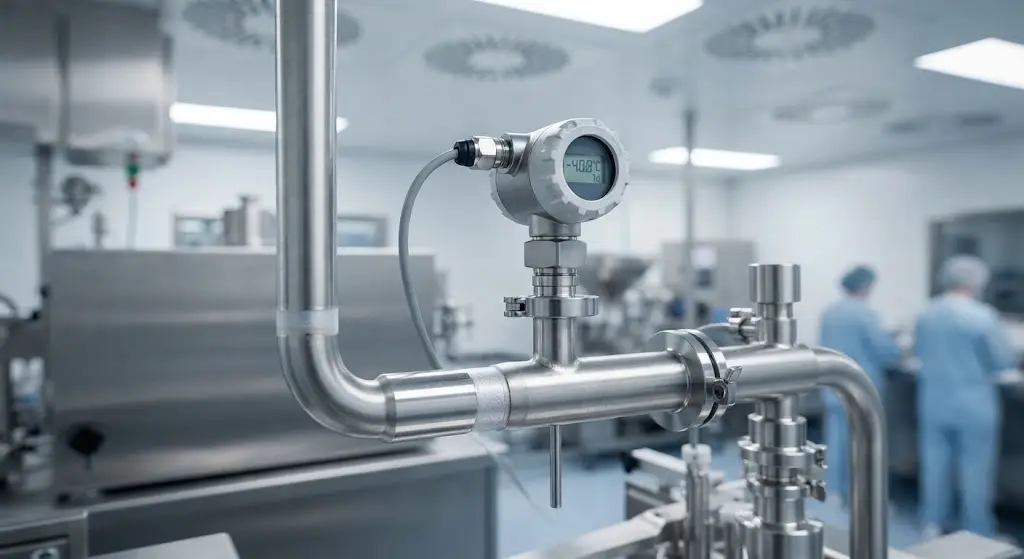
O princípio de funcionamento baseia-se no resfriamento controlado de uma superfície metálica altamente polida (espelho) utilizando um elemento termoelétrico de Peltier. Um feixe de luz (geralmente emitido por um LED ou laser semicondutor) é direcionado ao espelho e refletido para um fotodetector. Conforme o gás passa pela câmara de medição, a temperatura do espelho é reduzida gradualmente. No momento exato em que o ponto de orvalho é atingido, formam-se microgotas de condensado ou cristais de gelo na superfície do espelho, alterando a dispersão da luz e reduzindo a intensidade do feixe refletido.
Um circuito de controle em malha fechada ajusta a corrente do elemento de Peltier para manter a espessura da camada de condensado constante. A temperatura do espelho, medida por um sensor de platina de alta precisão (Pt100 ou Pt1000) embutido, corresponde diretamente ao ponto de orvalho.
Precisa dessa análise na sua empresa?
Monte seu orçamento para “Umidade no Ar Comprimido: Como o Ponto de Orvalho Afeta a Qualidade do Processo?” e veja o preço na hora.
- Vantagens: Alta precisão (incerteza típica de $\pm 0,1\text{ °C}$), reprodutibilidade e ausência de desvio (drift) de calibração de longo prazo.
- Limitações: Alto custo de aquisição, sensibilidade à contaminação da superfície do espelho por poeiras ou aerossóis de óleo e necessidade de operação manual especializada. É empregado em laboratórios de metrologia e para a calibração de campo de outros sensores.
Sensores Capacitivos de Estado Sólido
Para o monitoramento contínuo in situ em instalações industriais e laboratoriais, os sensores capacitivos baseados em Óxido de Alumínio ($\text{Al}_2\text{O}_3$) ou Polímeros de Filme Fino são os mais utilizados devido ao seu custo acessível e tamanho compacto.
Sensores de Óxido de Alumínio ($\text{Al}_2\text{O}_3$)
Estruturalmente, o sensor consiste em um substrato de alumínio anodizado para formar uma camada porosa de $\text{Al}_2\text{O}_3$, coberta por uma camada permeável de ouro que atua como o segundo eletrodo de um capacitor. As moléculas de água presentes no gás penetram através da camada de ouro e adsorvem nos poros do óxido de alumínio.
Como a constante dielétrica da água (aproximadamente 80 a 20 °C) é substancialmente maior que a do ar e do óxido de alumínio seco, a quantidade de água adsorvida altera diretamente a capacitância equivalente do dispositivo. Essa variação capacitiva é convertida por um microprocessador em sinal de temperatura de ponto de orvalho.
Os sensores de $\text{Al}_2\text{O}_3$ são capazes de medir pontos de orvalho extremamente baixos (até -100 °C), tornando-os indicados para a verificação de secadores por adsorção de alta performance.
Sensores Capacitivos de Polímero
Utilizam uma camada de polímero higroscópico como dielétrico. Embora apresentem um limite inferior de medição menos extenso que o óxido de alumínio (geralmente limitados a $PDP$ de -50 °C ou -60 °C), oferecem excelente estabilidade contra a contaminação por óleo e recuperação rápida após saturação por água líquida.
Espectrometria de Absorção por Laser Diodo Sintonizável (TDLAS)
Uma das abordagens mais avançadas para a medição contínua de ponto de orvalho e concentração de umidade em gases de alta pureza é a TDLAS (Tunable Diode Laser Absorption Spectroscopy).
A técnica baseia-se na Lei de Beer-Lambert, que relaciona a atenuação da intensidade de uma radiação eletromagnética à concentração da espécie absorvente ao longo do caminho óptico:
$$I(\lambda) = I_0(\lambda) \cdot \exp\left( -\alpha(\lambda) \cdot C \cdot L \right)$$
Onde:
- $I_0(\lambda)$ é a intensidade incidente da luz laser no comprimento de onda $\lambda$.
- $I(\lambda)$ é a intensidade transmitida após passar pela câmara de amostragem.
- $\alpha(\lambda)$ é o coeficiente de absorção molar da molécula de água.
- $C$ é a concentração molar de vapor de água no gás.
- $L$ é o comprimento do caminho óptico.
Um laser semicondutor de diodo é sintonizado para varrer uma linha de absorção vibracional-rotacional isolada da molécula de água (geralmente na região do infravermelho próximo, próximo a $1,37 \ \mu\text{m}$ ou $2,5 \ \mu\text{m}$). Como a técnica mede diretamente a densidade de moléculas de $\text{H}_2\text{O}$ na fase gasosa sem contato físico direto com o fluido ou necessidade de adsorção em superfícies porosas, o TDLAS oferece tempo de resposta em escala de milissegundos, imunidade a contaminantes químicos e estabilidade sem desvio (zero-drift).
A determinação precisa do $PDP$ via TDLAS é obtida correlacionando a concentração molar calculada de água ($C$) com a pressão total do sistema, convertendo os dados através de algoritmos psicrométricos integrados.
Considerações Finais e Diretrizes Estratégicas
O controle do ponto de orvalho no ar comprimido é um requisito estratégico em setores industriais, laboratoriais e de saúde. A presença de umidade não tratada leva à degradação de ativos físicos, instabilidade de processos analíticos e riscos microbiológicos que comprometem a segurança dos produtos finais e a conformidade regulatory.
Para assegurar a eficiência operacional e a integridade dos processos, recomenda-se a adoção de um programa estruturado de gestão da qualidade do ar comprimido:
- Mapeamento de Requisitos por Ponto de Uso: Nem todas as aplicações em um parque industrial ou centro de pesquisa necessitam da mesma classe de pureza de ar. Especificar a Classe 1 ou 2 da ISO 8573-1 apenas para as etapas críticas (contato com produto, instrumentação analítica sensível) e utilizar a Classe 4 para aplicações pneumáticas gerais reduz significativamente o CAPEX e o OPEX dos sistemas de secagem.
- Monitoramento Contínuo e Integrado: Substituir inspeções pontuais e periódicas por sensores de $PDP$ instalados em linha (in-line) na saída dos secadores e nos coletores de distribuição críticos. A integração desses dados aos sistemas de supervisão e aquisição de dados (SCADA) permite a identificação precoce de falhas em purgadores, saturação de leitos dessecantes ou degradação de circuitos frigoríficos.
- Calibração e Rastreabilidade Metrológica: Implementar um plano rigoroso de calibração periódica dos sensores de umidade, utilizando padrões rastreáveis a órgãos como o INMETRO, NIST ou PTB. A deriva de sensibilidade em sensores capacitivos é inevitável com o passar do tempo e precisa ser compensada para evitar falsas leituras de conformidade.
- Manutenção Preventiva dos Elementos Filtrantes e Purgadores: A eficiência de qualquer secador depende diretamente da remoção prévia de condensado e aerossóis de óleo através de filtros coalescentes de alta eficiência. Óleo e partículas sólidas depositados sobre o leito de adsorção ou na superfície dos sensores causam envenenamento e degradação irreversível dos equipamentos.
À medida que a indústria avança rumo à digitalização e automação no contexto da Indústria 4.0, o controle de utilidades críticas migra de uma postura reativa para uma gestão preditiva. A instrumentação avançada de medição de umidade, combinada com a análise de dados em tempo real, consolida-se como um pilar indispensável para assegurar a repetibilidade científica, a conformidade normativa e a eficiência energética em escala global.
A Importância de Escolher a Polaris Análises
Com anos de experiência no mercado, a Polaris Análises possui um histórico comprovado de sucesso em análises laboratoriais.
Empresas do setor alimentício, indústrias farmacêuticas, laboratórios e outros segmentos confiam na Polaris Análises para garantir a segurança e qualidade da água utilizada em suas atividades.
Evitar riscos de contaminação é um compromisso com a saúde de seus clientes e com a longevidade do seu negócio. Investir em análises periódicas é um diferencial que fortalece sua reputação e evita prejuízos futuros.
Para saber mais sobre os serviços da Polaris Análises - Análises de Ar, Água, Alimentos, Swab e Efluentes ligue para (11) 91776-7012 (WhatsApp) ou clique aqui e solicite seu orçamento.
❓ FAQs – Perguntas Frequentes
- O que é o ponto de orvalho e por que ele é crítico no ar comprimido?
O ponto de orvalho (dew point) é a temperatura na qual o vapor de água presente num gás condensa para o estado líquido sob determinada pressão. Ele é crítico porque indica o nível de umidade do ar; quanto menor o ponto de orvalho, menor o risco de condensação, corrosão em tubulações, travamento de equipamentos e proliferação microbiológica nos processos industriais.
- Qual é a diferença entre Ponto de Orvalho Atmosférico e Ponto de Orvalho Sob Pressão (PDP)?
O Ponto de Orvalho Atmosférico mede a condensação quando o gás está expandido à pressão atmosférica normal (1 bar). Já o Ponto de Orvalho Sob Pressão ($PDP$) mede essa temperatura mantendo o gás sob a pressão real de operação do sistema (ex.: 7 ou 10 bar). Como a compressão aproxima as moléculas de água, o $PDP$ ocorre em temperaturas bem mais altas e é a métrica correta para avaliar sistemas pneumáticos.
- Como a umidade no ar comprimido afeta indústrias farmacêuticas e alimentícias?
A presença de água líquida em redes de ar comprimido cria um ambiente propício para a proliferação de fungos e bactérias, além de favorecer a formação de biofilmes nas tubulações. Em contato direto com produtos farmacêuticos ou alimentos, essa umidade pode provocar contaminação microbiológica por endotoxinas, alteração de fórmulas e perda de lotes fabris.
- Qual a diferença entre secadores por refrigeração e secadores por adsorção?
Os secadores por refrigeração resfriam o ar mecanicamente até cerca de +3 °C para condensar e expelir a água, sendo indicados para aplicações industriais gerais (Classe 4 da ISO 8573-1). Os secadores por adsorção utilizam dessecantes (como alumina ativada ou peneira molecular) para reter quimicamente a umidade, atingindo pontos de orvalho negativos entre -40 °C e -70 °C (Classes 1 e 2), ideais para processos analíticos e farmacêuticos.
- O que estabelece a norma ISO 8573-1 em relação à qualidade do ar comprimido?
A ISO 8573-1 é o padrão internacional que classifica a pureza do ar comprimido em relação a partículas, óleo e água. No quesito umidade, ela define classes de qualidade baseadas no Ponto de Orvalho Sob Pressão ($PDP$), variando desde a Classe 1 ($PDP \le -70\text{ °C}$) para aplicações extremamente secas até classes menos rigorosas com foco apenas em água líquida.
- Quais são as principais tecnologias para medir o ponto de orvalho em linhas operacionais?
As medições contínuas e laboratoriais costumam utilizar higrômetros de espelho resfriado (chilled mirror, padrão primário de alta precisão), sensores capacitivos de estado sólido (de óxido de alumínio ou polímero fino, amplamente usados em linha) e a espectrometria de absorção por laser diodo sintonizável (TDLAS, tecnologia sem contato físico para respostas rápidas e sem desvio metrológico).
Gostou do conteúdo? Analise com a Polaris
Monte seu orçamento para “Umidade no Ar Comprimido: Como o Ponto de Orvalho Afeta a Qualidade do Processo?” e veja o preço na hora.